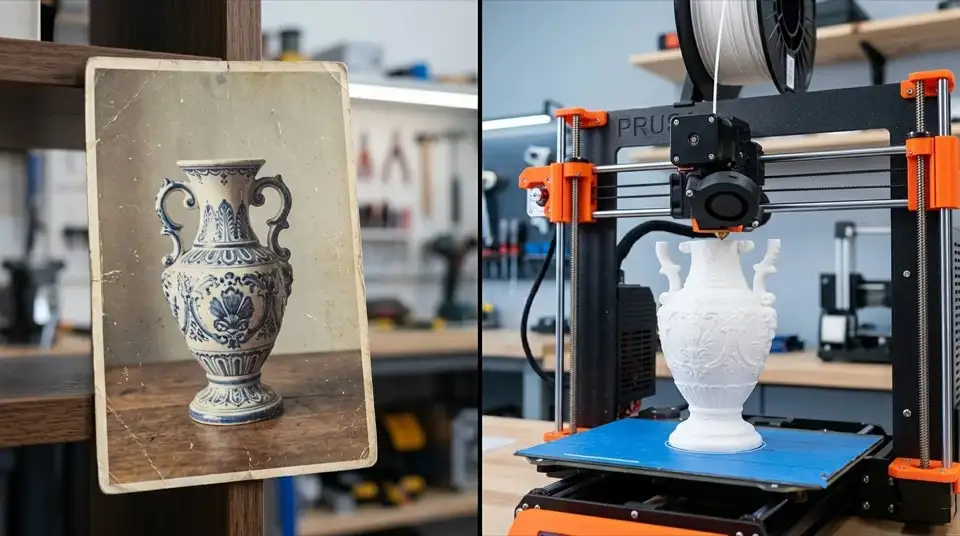
图片转 3D 模型用于 3D 打印:完整工作流指南(2026)
将任意照片转为可 3D 打印的模型。涵盖 AI 工具选择、Blender 网格修复、STL 导出设置、切片器配置和常见打印失败排查。适用于 TRELLIS 2、Meshy AI 和 Tripo AI。
最后更新:2026 年 5 月 3 日
你用 AI 工具从照片生成了一个 3D 模型,屏幕上看起来很棒。但当你尝试打印时,切片器报错说几何体非流形,模型有破洞,打印到一半就失败了。
这是大多数"图片转 3D"指南忽略的环节。AI 工具优化的是视觉效果,而不是可打印性。本指南覆盖完整流程——从选择合适的 AI 工具到拿到成品打印件。
问题所在:AI 模型不能直接打印
AI 图片转 3D 工具(TRELLIS 2、Meshy AI、Tripo AI 等)的训练目标是生成屏幕上好看的模型。3D 打印机有完全不同的要求:
| AI 模型特性 | 3D 打印要求 |
|---|---|
| 视觉外观最重要 | 结构完整性最重要 |
| 5 万–200 万多边形都没问题 | FDM 10 万–25 万,树脂 50 万–150 万 |
| 开放表面和薄壁可以接受 | 必须水密,壁厚至少 0.8mm(FDM) |
| 任意比例 | 精确的毫米级尺寸 |
| 翻转法线不影响渲染 | 翻转法线导致缺层 |
自交几何超过 5% 的模型在标准 FDM 打印中失败率高 40%。大多数 AI 生成的模型在打印前都需要一些准备工作。
第一步:选择适合 3D 打印的 AI 工具
不同 AI 工具产生的模型可打印性差异很大:
| 工具 | 水密率 | 最佳导出格式 | 打印专用功能 | 打印就绪评分 |
|---|---|---|---|---|
| Meshy AI | ~55% 完全水密 | STL, 3MF | 一键"发送到 Bambu",97% 切片通过率 | 5/6 |
| Hitem3D | 最高(1536³ 分辨率) | STL, OBJ | 打印优先架构,修复最少 | 5/6 |
| Tripo AI | 良好(内置自动修复) | STL, 3MF, OBJ | 导出前自动修复非流形几何 | 4/6 |
| TRELLIS 2 | 良好 | GLB(→ STL) | 可配置减面、重网格化 | 4/6 |
| Rodin AI | 最低 | GLB, OBJ | 无——需要大量 Blender 修复 | 1/6 |
按使用场景推荐:
| 打印内容 | 最佳工具 | 原因 |
|---|---|---|
| 手办和人物模型 | Meshy AI 或 Hitem3D | 水密率最高,专为收藏品优化 |
| 快速原型 | Tripo AI | 生成最快 + 内置自动修复 |
| 免费 / 开源 | TRELLIS 2 | MIT 许可,本地控制,可自定义输出 |
第二步:以打印为目标生成模型
选择合适的输入图片
打印质量从源图片开始。对于 3D 打印,理想的输入图片应具备:
- 单一、清晰的主题——没有重叠的物体
- 干净的背景——纯色或透明
- 均匀的光照——没有会干扰深度估计的强烈阴影
- 正面或 3/4 角度——展示最多细节
- 主体填满大部分画面——最大化细节
最适合 AI 转打印的物体
容易打印(成功率高):
- 手办和角色模型
- 花瓶和容器
- 简单道具和装饰品
- 有机形状(动物、植物)
难以打印(预期会有问题):
- 需要精确尺寸的机械零件
- 带有薄特征的物体(触角、头发、手指)
- 大悬垂结构(超过 45°)
- 平面几何形状(AI 在精度上表现不佳)
TRELLIS 2:打印用导出设置
如果你在本地使用 TRELLIS 2,按以下参数配置导出:
glb = o_voxel.postprocess.to_glb(
    # ... 网格数据 ...
    decimation_target = 250000,  # FDM 目标约 25 万面
    texture_size     = 4096,
    remesh           = True,     # 启用重网格化以获得更干净的拓扑
    remesh_band      = 1,
)
注意: 将 decimation_target 设为 50,000 以下可能导致 GLB 导出错误。需要超低面数时,先以较高分辨率导出,再在 Blender 中减面。
在我们的平台上,只需选择 STL 导出格式,模型会自动优化为打印兼容格式。
第三步:选择正确的导出格式
| 格式 | 适用场景 | 颜色支持 | 文件大小 | 推荐 |
|---|---|---|---|---|
| STL | 通用兼容(所有切片器) | 无 | 大 | 大多数打印 |
| 3MF | Bambu Studio、PrusaSlicer | 有(颜色、材质) | 紧凑 | 多色打印 |
| OBJ | 中间编辑 | 有(通过 .mtl) | 中等 | 网格修复前 |
何时用 STL: 单色打印,最大切片器兼容性。最安全的选择。
何时用 3MF: 如果你使用 Bambu Lab 打印机,3MF 保留颜色数据和打印设置。Meshy AI 是目前唯一原生支持 3MF 导出的 AI 工具。
避免用 GLB 打印: GLB 为实时渲染优化,不适合打印。务必先转换为 STL 或 3MF。
第四步:验证和修复网格
发送到切片器之前,检查模型是否有常见问题。即使是"水密"的 AI 模型也可能有细微缺陷。
快速检查:Blender 3D Print Toolbox
- 安装:
编辑 > 偏好设置 > 插件→ 搜索"3D Print" → 启用 - 打开面板:3D 视口中按
N键 → 点击 3D-Print 标签 - 点击 检查 分析模型
- 查看高亮的问题:
- 非流形边 —— 被超过 2 个面共享的边
- 交叉面 —— 互相穿透的面
- 退化几何 —— 零面积面或重复顶点
- 翻转法线 —— 面朝向错误方向
快速修复
非流形几何:
- 全选 (
A) →网格 > 清理 > Make Manifold - 或用
选择 > 按特性全选 > 非流形手动查找并修复
薄壁:
- 添加 实体化 修改器,厚度设为 1.5–2mm
一键修复替代方案:
- Windows 3D Builder:导入模型 → 接受自动修复提示(仅 Windows)
- Formware 在线 STL 修复:免费网页工具 formware.co/onlinestlrepair
- Bambu Studio:内置"修复模型"功能(Windows 版)
减面(降低多边形数量)
AI 模型通常有 20 万–200 万多边形。FDM 打印需减至 10 万–25 万:
在 Blender 中:
- 选择模型
修改器→ 添加 减面 修改器- 设置 比例 或 面数 为目标值
- 应用修改器
在 MeshLab 中:
滤镜 > 重网格化 > 简化:二次误差边坍缩- 设置目标多边形数量
- 预览并应用
第五步:空心化大型模型(节省材料)
任何维度超过 50mm 的模型建议空心化,可节省 50–70% 的材料。
使用 Meshmixer
- 导入修复后的 STL
- 全选 (
Ctrl+A) 编辑 > Make Solid- 将 实体类型 设为"Hollow"
- 设置 壁厚 为 1.5–2mm(FDM)或 1–2mm(树脂)
- 点击 更新 预览,然后 接受
- 添加排水孔:
编辑 > 空心化→ 启用"排水孔"
树脂打印关键提醒: 树脂打印的模型必须有排水孔。困在内部的未固化树脂会在后处理时产生压力,导致模型开裂。
使用 Blender
- 添加 实体化 修改器,使用负偏移
- 或使用 重网格 修改器的体素模式创建外壳
- 添加一个圆柱体网格,用 布尔 > 差集 创建排水孔
第六步:切片和打印
AI 模型推荐的切片设置
| 设置 | 细节优先 | 速度优先 |
|---|---|---|
| 层高 | 0.12–0.16mm | 0.20–0.28mm |
| 填充 | 15–20% 回转体 | 10–15% 网格 |
| 支撑 | 树状支撑 | 标准支撑 |
| 附着 | 裙边(4–8mm) | 裙边(3mm) |
| 墙循环 | 3–4 | 2–3 |
模型朝向技巧
模型在构建板上的放置方式显著影响打印质量:
- 最大平坦面向下——最大化床附着力
- 最精细的表面朝上——避免支撑痕迹落在细节区域
- 减少悬垂——旋转模型以减少超过 45° 的表面
- 将悬垂面朝向冷却风扇——改善悬垂质量
FDM vs 树脂打印
| 因素 | FDM | 树脂(SLA/DLP) |
|---|---|---|
| 最适合 | 大型展示模型、功能原型 | 微缩模型、手办、首饰 |
| 层高 | 0.08–0.28mm | 0.025–0.05mm |
| 最小壁厚 | 0.8mm | 0.3mm |
| 面数预算 | 10 万–25 万 | 50 万–150 万 |
| 后处理 | 去支撑、打磨 | 清洗、固化、去支撑 |
| 材料成本 | 低(15–30 美元/kg) | 较高(30–60 美元/L) |
手办和精细模型强烈推荐树脂打印。 5–10 倍更精细的层高能捕捉 FDM 无法再现的细节。
第七步:常见打印失败排查
| 问题 | 原因 | 解决方法 |
|---|---|---|
| 切片器显示"非流形"错误 | 网格有破洞或内部面 | 在 Blender 中执行 Make Manifold,或用 3D Builder 自动修复 |
| 打印缺层或间隙 | 翻转法线 | 重新计算法线:网格 > 法线 > 向外重新计算 |
| 模型太脆弱 | 壁厚不足(<0.8mm) | 添加实体化修改器,最低厚度 1.5mm |
| 切片器卡死或崩溃 | 多边形太多(>200 万) | 导入前减面至 50 万以下 |
| 悬垂表面拉丝 | 冷却不足 + 大悬垂 | 使用树状支撑 + 提高风扇转速 |
| 底部翘曲 | 床附着力差 + 大面积平面 | 添加裙边(8mm),使用纹理 PEI 板 |
| 支撑无法拆除 | 支撑与细节表面融合 | 切换为树状支撑,降低支撑密度 |
完整工作流总结
1. 准备输入图片
   干净背景、单一主体、良好光照
   ↓
2. 生成 3D 模型(TRELLIS 2 / Meshy / Tripo)
   导出为 STL 或 3MF
   ↓
3. 验证网格(Blender 3D Print Toolbox)
   检查:水密性、法线、多边形数量
   ↓
4. 修复(如需要)
   Make Manifold、修复法线、减面至 10-25 万
   ↓
5. 空心化(可选,节省 50-70% 材料)
   壁厚 1.5-2mm,添加排水孔
   ↓
6. 切片
   层高:0.12-0.20mm
   填充:15-20% 回转体
   支撑:树状支撑
   附着:裙边
   ↓
7. 打印
   ↓
8. 后处理
   去支撑、打磨、底漆、上色
推荐工具汇总
| 工具 | 用途 | 费用 |
|---|---|---|
| Blender | 网格验证、修复、减面 | 免费 |
| MeshLab | 高级网格处理 | 免费 |
| Meshmixer | 空心化、图案创建 | 免费 |
| Windows 3D Builder | 一键自动修复 | 免费(Windows) |
| Formware 在线修复 | 浏览器端 STL 修复 | 免费 |
| Bambu Studio | 切片(Bambu Lab 打印机) | 免费 |
| Cura | 切片(Ultimaker 等) | 免费 |
| PrusaSlicer | 切片(Prusa 等) | 免费 |
立即生成可 3D 打印的模型
我们的平台支持直接生成和导出 STL 文件——无需 GPU 或 Python 环境。
| 方式 | 本地安装 | 我们的平台 |
|---|---|---|
| 设置时间 | 2–4 小时 | 0 分钟 |
| GPU 要求 | NVIDIA 16GB+ | 无 |
| 导出格式 | GLB → 转换为 STL | 直接导出 STL |
| 网格质量 | 取决于参数设置 | 自动优化为打印就绪 |
相关文章:
- 如何将图片转为 3D 模型:涵盖所有转换方法的更广泛指南
- 如何使用 TRELLIS 2:包含参数调优的完整使用指南
- HuggingFace 上最佳图片转 3D 模型:开源模型对比
- 最佳 AI 3D 模型生成器:全场景工具对比

更多文章
- Trellis 2 免费吗?官方定价与免费使用指南(2026)Trellis 2 模型采用 MIT 开源许可,可免费本地运行;官方平台 Trellis2.app 为付费云服务,$19/月起。本文说明真实套餐、生成限制,以及付费前如何甄别第三方套壳平台。
- Trellis 2 vs Hunyuan 3D:2026 全面对比(官方基准 + 真实输出)官方基准数据、分辨率上限、许可证条款与真实输出对比——2026 年哪个 AI 3D 模型更适合你的工作流。
- Godot MCP 完全指南:安装、Claude Code 对接与四大实现对比(2025)Godot MCP 是什么、四大实现怎么选、Claude Code 与 Codex 逐步对接,以及你真的会碰到的报错——一文讲清,5 分钟上手 AI 驱动的 Godot 开发。